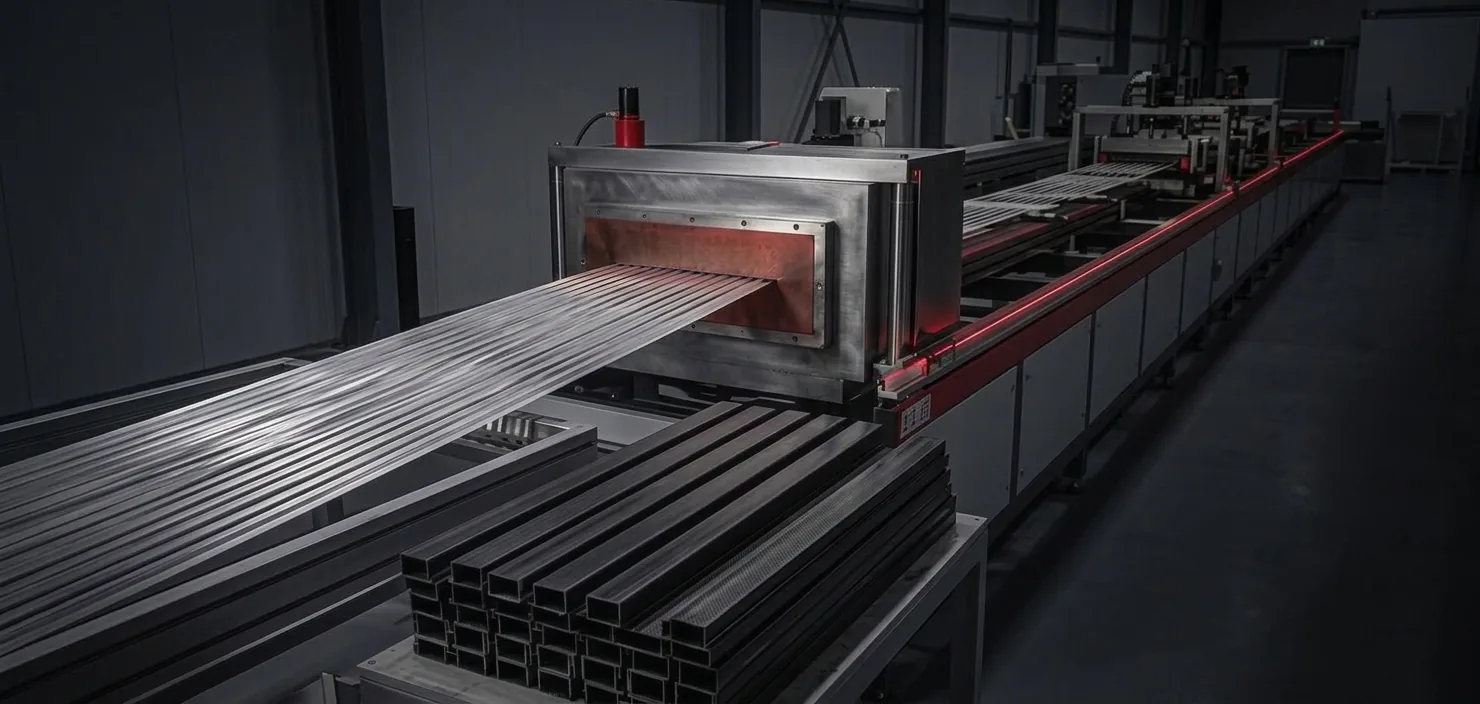
Pultrüzyon, cam elyafı takviyesi olarak kullanılan sürekli fitil, dokunmuş fitil veya keçenin termoset reçine banyosundan geçirilmesinden sonra, ısıtılmış çelik kalıp içinden çekilerek belirlenen kesitte sertleşmesini sağlayan bir üretim yöntemidir.
Adı İngilizce pull (çekmek) ve extrusion (ekstrüzyon) kelimelerinin birleşiminden gelir. Ekstrüzyonda malzeme kalıptan itilir; pultrüzyonda ise çekilir — çünkü çeken şey elyafın kendisidir.
Proses Nasıl İşler?
- Cereyan (creel) bölümü: Yüzlerce cam elyaf bobini, sürekli fitilleri hatta besler.
- Reçine banyosu: Elyaflar polyester, vinilester veya epoksi reçine banyosundan geçirilerek emdirilir. Modern hatlarda emdirme doğrudan kalıp girişinde, kapalı enjeksiyon kutusunda yapılır (emisyon avantajı için).
- Ön şekillendirme: Islanmış elyaf demeti, kılavuz plakalarla nihai kesite yaklaştırılır ve fazla reçine sıyrılır.
- Isıtmalı kalıp: Profil, boyu 60–120 cm arasında değişen ısıtmalı çelik kalıptan geçer. Reçine burada kürlenir ve profil kalıcı şeklini alır.
- Çekme ünitesi: Paletli veya hidrolik çekiciler profili sabit hızda dışarı çeker.
- Kesim: Uçan testere profili istenen boyda keser. Hat durmaz.
Üretim hızı
Tipik üretim hızı dakikada 0,6–1,2 metre aralığındadır; çekilen parçanın uygun yapıya sahip olması hâlinde bu hız 3 m/dk seviyesine kadar yükselebilir.
Pultrüzyonun Avantajları
- Sürekli ve otomatik: Düşük işgücü gerektiren, tam otomatik bir prosestir. Bir hat vardiya boyunca kesintisiz üretim yapar.
- En yüksek elyaf oranı: %60–70 seviyesine çıkar ve elyaflar çekme yönünde hizalıdır. Bu, boyuna yönde olağanüstü mukavemet demektir.
- Sabit kalite: Kesit ve mekanik özellikler metre boyunca değişmez.
- Sınırsız uzunluk: Profil, taşıma kısıtı dışında istenen boyda kesilebilir.
- Düşük birim maliyet: Yeterli metraj olduğunda birim maliyet çok düşüktür.
- Korozyon ve yalıtım: CTP profil paslanmaz, elektriği iletmez, manyetik değildir.
Sınırları
- Sadece sabit kesit: Profil boyunca kesit değişemez. Konik veya değişken kesitli parça üretilemez.
- Enine mukavemet düşük: Elyaflar boyuna hizalı olduğu için enine yönde zayıftır; bu, örgü keçe katmanlarıyla kısmen dengelenir.
- Kalıp yatırımı: Her kesit için ayrı çelik kalıp gerekir; küçük metrajlar ekonomik olmaz.
Tipik Profil Tipleri ve Kullanım Alanları
| Profil | Kullanım |
|---|---|
| I, U, L, kutu profil | Taşıyıcı yapı, platform, korkuluk |
| Izgara (grating) çubuğu | Yürüme platformu, kedi yolu, arıtma tesisi |
| Boru ve çubuk | Direk, kablo taşıyıcı, elektrik izolasyonu |
| Özel kesitli profil | Pencere çerçevesi, kapı kasası, panel taşıyıcı |
| Kablo kanalı | Enerji ve raylı sistem altyapısı |
Pultrüzyon profiller özellikle elektriksel yalıtım gereken ve korozif ortamda çalışan uygulamalarda çeliğin yerini alır: arıtma tesisleri, deniz kenarı yapıları, kimya tesisleri, elektrik dağıtım altyapısı, raylı sistem platformları.
Zenginler İmalat'ta Pultrüzyon
Zenginler İmalat, pultrüzyon üretim tekniğini 2015 yılında bünyesine dâhil etti. Bugün enerji, inşaat ve raylı sistem uygulamaları için CTP profil üretimi bu hatla gerçekleştiriliyor. Pultrüzyon hizmetimiz hakkında detaylı bilgi.