Kompozitte malzeme seçimi kadar yöntem seçimi de belirleyicidir. Aynı reçine ve aynı elyafla, seçilen yönteme göre elyaf oranı iki katına çıkabilir, parça ağırlığı üçte bir azalabilir, emisyon onda bire inebilir.
Bu yazı dört ana yöntemi tek tabloda buluşturuyor ve hangi parça için hangisinin doğru olduğunu anlatıyor.
Dört Yöntem Bir Arada
| Kriter | Açık el yatırma | Vakum infüzyon | RTM | Pultrüzyon |
|---|---|---|---|---|
| Kalıp tipi | Tek açık kalıp | Tek kalıp + torba | Çift sert kalıp | Isıtmalı çelik kalıp |
| Elyaf oranı | %25–35 | %55–70 | %45–60 | %60–70 |
| Boşluk oranı | %2–5 | <%1 | <%2 | <%1 |
| Düzgün yüzey | Tek yüz | Tek yüz | İki yüz | Tüm kesit |
| Parça boyutu | Küçük–çok büyük | Küçük–çok büyük | Küçük–orta | Sabit kesit, sınırsız boy |
| Kalıp yatırımı | En düşük | Düşük | Yüksek | Çok yüksek |
| Çevrim süresi | Uzun | Uzun | Kısa | Sürekli |
| İdeal adet | 1–50 | 5–500 | 200–50.000 | Metraj bazlı |
| İşçi becerisine bağımlılık | Yüksek | Orta | Düşük | Çok düşük |
| Stiren emisyonu | Yüksek | Çok düşük | Çok düşük | Düşük |
Açık El Yatırma — Esnekliğin Yöntemi
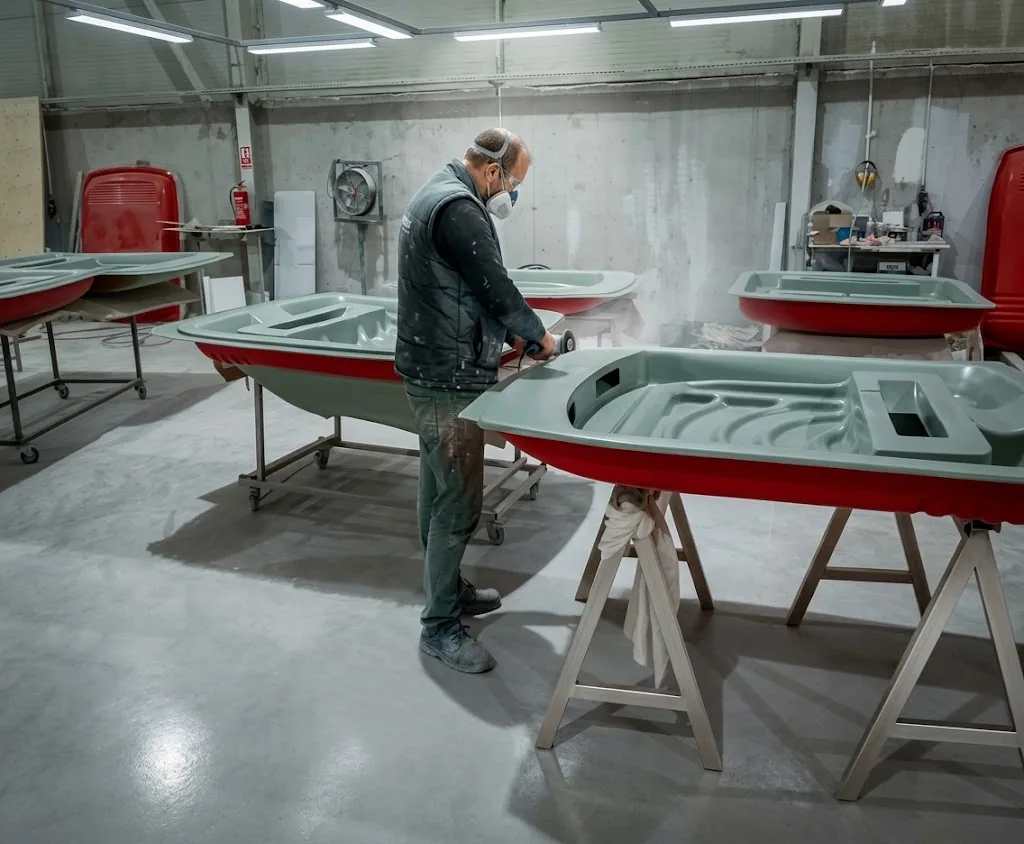
En eski ve en yaygın yöntem. Kumaş kalıba serilir, reçine rulo ve fırçayla emdirilir. Yatırımı neredeyse sıfırdır; bir kalıp, rulolar ve havalandırma yeterlidir.
Ne zaman doğru: Tek parça veya çok küçük seri üretim, prototip, onarım, çok büyük ve karmaşık parçalar, sık tasarım değişikliği olan işler.
Ne zaman yanlış: Ağırlık kritikse, tekrarlanabilirlik şartsa, adet yüksekse, İSG ve emisyon sınırları sıkıysa.
Vakum İnfüzyon — Büyük ve Hafif Parçanın Yöntemi
Kuru laminat vakum altına alınır, reçine emilir. Elyaf oranı ikiye katlanır, boşluk pratikte kalmaz.
Ne zaman doğru: Yat ve tekne gövdeleri, büyük paneller, sandviç yapılar, ağırlığın kritik olduğu her yer, düşük emisyon zorunluluğu.
Ne zaman yanlış: Çok küçük parçalarda sarf maliyeti baskın gelir; iki yüzü de düzgün olması gereken parçalarda yetersiz kalır.
RTM — Serinin Yöntemi
Çift kalıp arasına reçine enjekte edilir. İki yüz de düzgün, çevrim kısa, ölçü hassas.
Ne zaman doğru: Orta ve yüksek adetli seriler, iki yüzü de görünen paneller, boyutsal toleransın dar olduğu parçalar, insert gömülmesi gereken parçalar.
Ne zaman yanlış: Adet düşükse kalıp yatırımı amorti edilemez; çok büyük parçalarda kalıp pratik olmaz.
Pultrüzyon — Profilin Yöntemi
Sürekli elyaf ısıtmalı kalıptan çekilir. Sabit kesitli profiller, metre başına çok düşük maliyetle.
Ne zaman doğru: Kiriş, kolon, ızgara çubuğu, kablo kanalı, boru, çerçeve — kesit boyunca değişmeyen her ürün.
Ne zaman yanlış: Kesit değişiyorsa veya metraj düşükse.
Karar Ağacı: 4 Soruda Yöntem Seçimi
- Parçanın kesiti boyunca sabit mi? Evetse → Pultrüzyon.
- Kaç adet üretilecek? Birkaç yüzden fazlaysa ve parça orta boyutluysa → RTM.
- Parça büyük mü ve ağırlık kritik mi? Evetse → Vakum infüzyon.
- Tekil üretim, prototip veya çok değişken bir iş mi? Evetse → Açık el yatırma.
Açık Kalıptan Kapalı Kalıba Geçiş
Sektördeki genel yön, açık kalıptan kapalı kalıba doğrudur ve bunun üç itici gücü var:
- İSG ve çevre mevzuatı: Stiren maruziyeti sınırları sıkılaşıyor. Kapalı kalıp, ISO 45001 ve ISO 14001 uyumunu çok kolaylaştırıyor.
- Kalite beklentisi: OEM müşteriler artık parçadan parçaya sapma kabul etmiyor.
- Ağırlık hedefleri: Hem otomotivde hem denizcilikte her kilogram maliyet demek.
Dört Yöntemi de Tek Çatı Altında Bulundurmanın Anlamı
Zenginler İmalat, 1977'den bu yana açık el yatırma, 2015'ten bu yana pultrüzyon, 2016'dan bu yana RTM ve ayrıca vakum infüzyon yöntemlerini aynı tesiste uyguluyor.
Bunun müşteri için anlamı şudur: parça, tedarikçinin elindeki tek yönteme uydurulmaz — yöntem parçaya göre seçilir. Aynı proje içindeki farklı bileşenler, her biri için en uygun yöntemle üretilebilir. Üretim metotlarımızın tamamı →