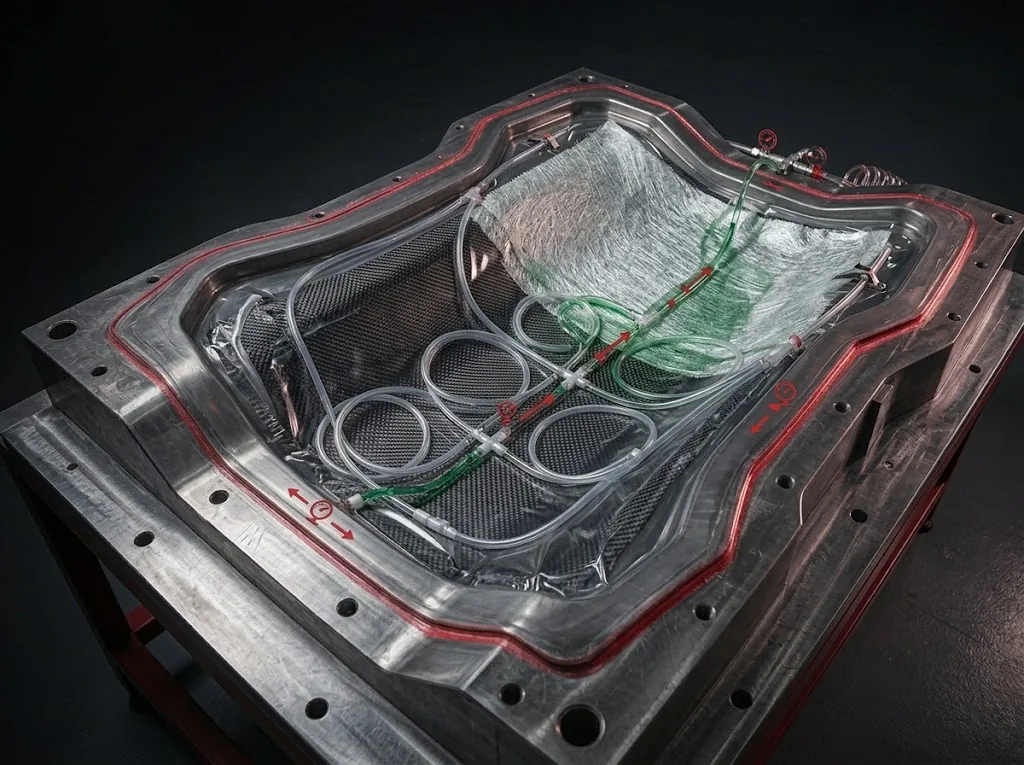
Vakum infüzyon (VARTM — Vacuum Assisted Resin Transfer Moulding), kuru olarak yerleştirilmiş elyaf katmanlarının üzerinin vakum torbasıyla kapatılması ve reçinenin atmosfer basıncı farkıyla laminatın içine çekilmesi esasına dayanan kapalı kalıp üretim yöntemidir.
Yöntem 1980'lerden bu yana, başta ABD olmak üzere dünyada farklı sanayi dallarında uygulanmaktadır ve bugün büyük kompozit parçaların — yat gövdeleri, rüzgâr türbini kanatları, tren ve kamyon gövdeleri — fiilî standardıdır.
Temel Fikir
Açık el yatırmada reçine fırça ve rulo ile laminata sürülür. Ne kadar reçine gittiğini işçinin eli belirler; fazlası laminatta kalır, hava kabarcıkları tamamen çıkarılamaz.
Vakum infüzyonda ise kuru laminat vakum altına alınır. Torbanın içindeki basınç neredeyse mutlak sıfıra inerken dışarıda 1 atmosfer basınç vardır. Bu fark, yaklaşık 1 bar (10 ton/m²) düzeyinde bir sıkıştırma kuvveti üretir ve aynı zamanda reçineyi laminata emer. Sonuç: fazla reçine yok, hava boşluğu yok.
Uygulama Adımları
- Kalıp hazırlığı: Kalıp temizlenir, ayırıcı uygulanır, gerekiyorsa jelkot püskürtülür ve jelleşmesi beklenir.
- Kuru serim: Tüm kumaş katları ve varsa kor malzeme kalıba kuru olarak, laminat şemasına göre yerleştirilir. Bu aşamada acele yoktur — reçine henüz devrede değildir.
- Yardımcı katmanlar: Üstüne sırasıyla peel ply (sıyırma bezi), flow media (akış ağı) ve reçine dağıtım kanalları (spiral hortum) serilir.
- Torbalama: Vakum torbası sızdırmaz macunla (tacky tape) kalıba yapıştırılır; reçine giriş ve vakum çıkış portları yerleştirilir.
- Sızdırmazlık testi: Vakum çekilir ve drop test yapılır — pompa kapatıldığında belirli süre içinde basınç kaybı kabul sınırının altında kalmalıdır. Bu adım atlanırsa infüzyon yarıda kalır ve parça hurdadır.
- İnfüzyon: Reçine kabı vanası açılır; reçine laminat boyunca ilerler. Akış cephesi gözle izlenir.
- Kür: Tüm laminat ıslandıktan sonra giriş kapatılır, vakum kür boyunca korunur.
- Sökme ve son kür: Yardımcı katmanlar sıyrılır; gerekiyorsa fırında son kür uygulanır.
Avantajları
- Yüksek elyaf oranı: El yatırmada %25–35 olan elyaf hacim oranı, infüzyonda %55–70'e çıkar. Mukavemeti taşıyan elyaf olduğu için bu doğrudan performans demektir.
- Boşluksuz laminat: Reçine her boşluğu vakum yardımıyla doldurur. Boşluk oranı %1'in altına iner — el yatırmada bu değer %5'e kadar çıkabilir.
- Tekrarlanabilirlik: Sonuç, üretimi yapan kişinin el becerisinden büyük ölçüde bağımsızdır. Aynı reçete her seferinde aynı laminatı verir.
- Ağırlık tasarrufu: Fazla reçine taşınmadığı için aynı mukavemet daha düşük ağırlıkla elde edilir.
- Çok düşük stiren emisyonu: Reçine kapalı sistemde ilerler. Bu hem ISO 45001 (İSG) hem ISO 14001 (çevre) açısından belirleyici bir avantajdır.
- Büyük parçalar: Tek seferde metrelerce boyutta parça üretilebilir; tek taraflı kalıp yeterlidir ve kalıbın çok güçlü olması gerekmez.
- Sandviç yapıya ideal: Vakum, kabukları kora bastırarak mükemmel yapışma sağlar.
Zorlukları
- Sıfır sızdırma toleransı: Torbadaki tek bir delik tüm parçayı riske atar. Bu yüzden drop test vazgeçilmezdir.
- Reçine viskozitesi kritiktir: Infüzyona uygun, düşük viskoziteli ve uzun jel süreli reçine gerekir.
- Akış planlaması: Reçinenin nereden girip nereye gideceği önceden tasarlanmalıdır; yanlış planlama "kuru nokta" (dry spot) bırakır.
- Sarf malzeme atığı: Torba, akış ağı ve peel ply her çevrimde atılır.
- Tek taraflı yüzey: Sadece kalıba bakan yüz düzgündür. İki yüzü de düzgün parça için RTM gerekir.
Nerede Kullanılır?
Vakum infüzyon, karmaşık şekilli parça üretiminde, yat imalatında, tren ve kamyon gövdelerinin yapımında ve rüzgâr türbini kanatlarında kullanılır. Küçük ve orta ölçekli işletmelerde de sandviç kompozit gezinti teknelerinin üretiminde yaygınlaşmıştır.
Zenginler İmalat'ta Vakum İnfüzyon
Zenginler İmalat, vakum infüzyon yöntemini büyük ebatlı ve yüksek performans gerektiren parçalarda uygular: yat ve tekne gövde bileşenleri, raylı sistem panelleri, otomotiv gövde parçaları ve makina kaplamaları. Yöntemin düşük emisyonlu olması, ISO 14001 ve ISO 45001 taahhütlerimizle de doğrudan örtüşmektedir. Vakum infüzyon hizmetimiz hakkında detaylı bilgi.