Bei Verbundwerkstoffen ist die Wahl des Verfahrens ebenso wichtig wie die des Werkstoffs. Mit demselben Harz und demselben Glas kann allein das Verfahren den Fasergehalt verdoppeln, das Bauteilgewicht um ein Drittel senken und die Emissionen um den Faktor zehn reduzieren.
Vier Verfahren in einer Tabelle
| Kriterium | Handlaminieren | Vakuuminfusion | RTM | Pultrusion |
|---|---|---|---|---|
| Werkzeug | Eine offene Form | Form + Vakuumsack | Zwei starre Formen | Beheiztes Stahlwerkzeug |
| Fasergehalt | 25–35 % | 55–70 % | 45–60 % | 60–70 % |
| Porengehalt | 2–5 % | <1 % | <2 % | <1 % |
| Fertige Seiten | Eine | Eine | Zwei | Gesamter Querschnitt |
| Bauteilgröße | Klein–sehr groß | Klein–sehr groß | Klein–mittel | Konstanter Querschnitt |
| Werkzeugkosten | Am geringsten | Gering | Hoch | Sehr hoch |
| Taktzeit | Lang | Lang | Kurz | Kontinuierlich |
| Ideale Stückzahl | 1–50 | 5–500 | 200–50.000 | Nach Laufmeter |
| Abhängigkeit vom Ausführenden | Hoch | Mittel | Gering | Sehr gering |
| Styrolemission | Hoch | Sehr gering | Sehr gering | Gering |
Handlaminieren — das flexible Verfahren
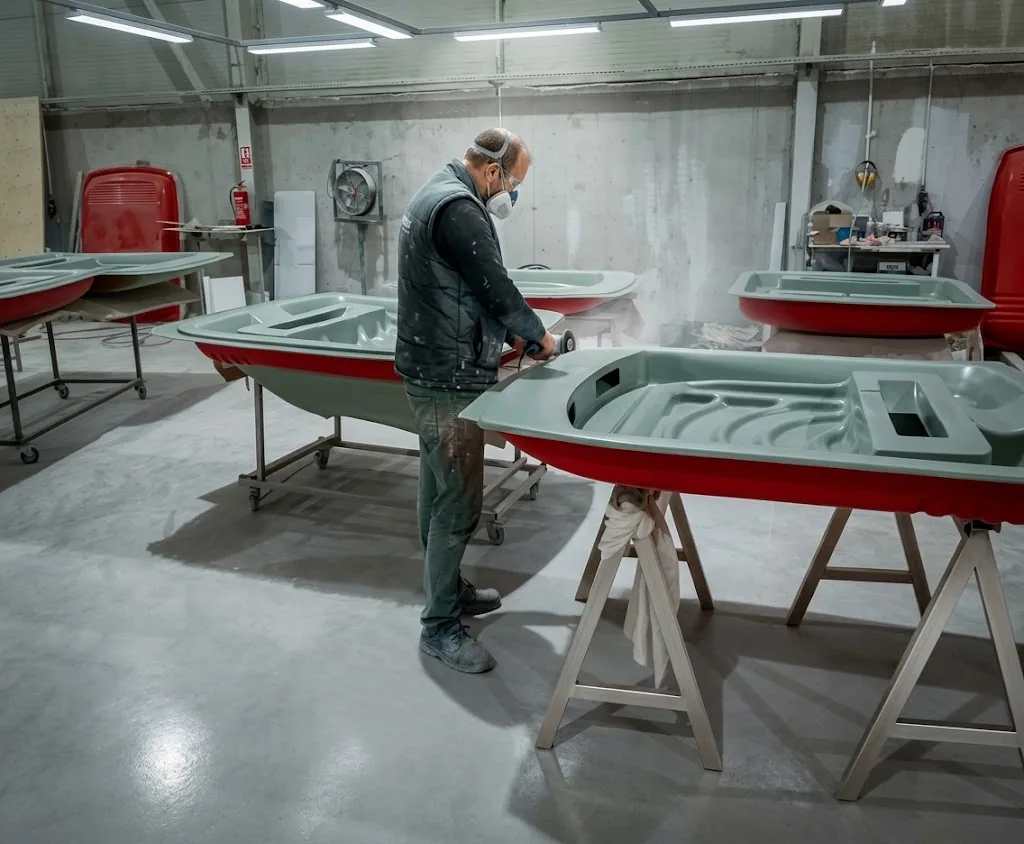
Das älteste und verbreitetste Verfahren. Das Gelege wird in die Form gelegt und das Harz mit Rolle und Pinsel eingearbeitet. Die Investition liegt nahe null: eine Form, Rollen und eine Absaugung.
Richtig, wenn: Einzelstück oder Kleinstserie, Prototyp, Reparatur, sehr große und komplexe Bauteile, häufige Konstruktionsänderungen.
Falsch, wenn: Gewicht kritisch ist, Reproduzierbarkeit gefordert wird, die Stückzahl hoch ist oder Arbeitsschutz- und Emissionsgrenzen eng sind.
Unsere Handlaminierfertigung →
Vakuuminfusion — für groß und leicht
Trockenes Laminat unter Vakuum, Harz wird eingezogen. Der Fasergehalt verdoppelt sich, Poren entfallen praktisch.
Richtig, wenn: Yacht- und Bootsrümpfe, Großpaneele, Sandwichstrukturen, überall wo Gewicht zählt, und bei zwingend niedriger Emission.
Falsch, wenn: Bauteile sehr klein sind (Hilfsstoffkosten dominieren) oder zwei fertige Seiten gefordert werden.
Vakuuminfusion im Detail →
RTM — das Serienverfahren
Harz wird zwischen zwei starre Werkzeuge injiziert. Zwei fertige Seiten, kurzer Takt, enge Toleranz.
Richtig, wenn: mittlere und hohe Stückzahlen, beidseitig sichtbare Paneele, enge Maßtoleranz, Bauteile mit Einlegeteilen.
Falsch, wenn: die Stückzahl niedrig ist oder das Bauteil sehr groß.
RTM im Detail →
Pultrusion — das Profilverfahren
Endlosfaser wird durch ein beheiztes Werkzeug gezogen. Profile mit konstantem Querschnitt zu sehr niedrigen Meterkosten.
Richtig, wenn: Träger, Stützen, Roststäbe, Kabelkanäle, Rohre, Rahmen — jedes Produkt mit gleichbleibendem Querschnitt.
Falsch, wenn: der Querschnitt variiert oder die Laufmeterzahl gering ist.
Pultrusion im Detail →
Auswahl in vier Fragen
- Ist der Querschnitt über die Länge konstant? Wenn ja → Pultrusion.
- Wie viele Stück? Mehr als einige hundert und mittelgroß → RTM.
- Ist das Bauteil groß und das Gewicht kritisch? Wenn ja → Vakuuminfusion.
- Einzelstück, Prototyp oder stark veränderliche Aufgabe? Wenn ja → Handlaminieren.
Vom offenen zum geschlossenen Verfahren
Die Branche bewegt sich vom offenen zum geschlossenen Formverfahren — getrieben von drei Kräften:
- Arbeits- und Umweltrecht: Die Grenzwerte für Styrolexposition werden laufend verschärft. Geschlossene Verfahren erleichtern die Konformität mit ISO 45001 und ISO 14001 erheblich.
- Qualitätserwartung: OEM-Kunden akzeptieren keine Streuung von Teil zu Teil mehr.
- Gewichtsziele: Sowohl im Fahrzeug- als auch im Bootsbau kostet jedes Kilogramm Geld.
Warum alle vier Verfahren zählen
Zenginler İmalat laminiert seit 1977 von Hand, betreibt seit 2015 die Pultrusion und seit 2016 das RTM, dazu die Vakuuminfusion — alles im selben Werk.
Für den Kunden heißt das: Das Bauteil muss sich nicht der einzigen Fähigkeit eines Lieferanten fügen — das Verfahren wird passend zum Bauteil gewählt. Verschiedene Komponenten desselben Projekts können jeweils im am besten geeigneten Verfahren entstehen. Alle unsere Fertigungsverfahren →