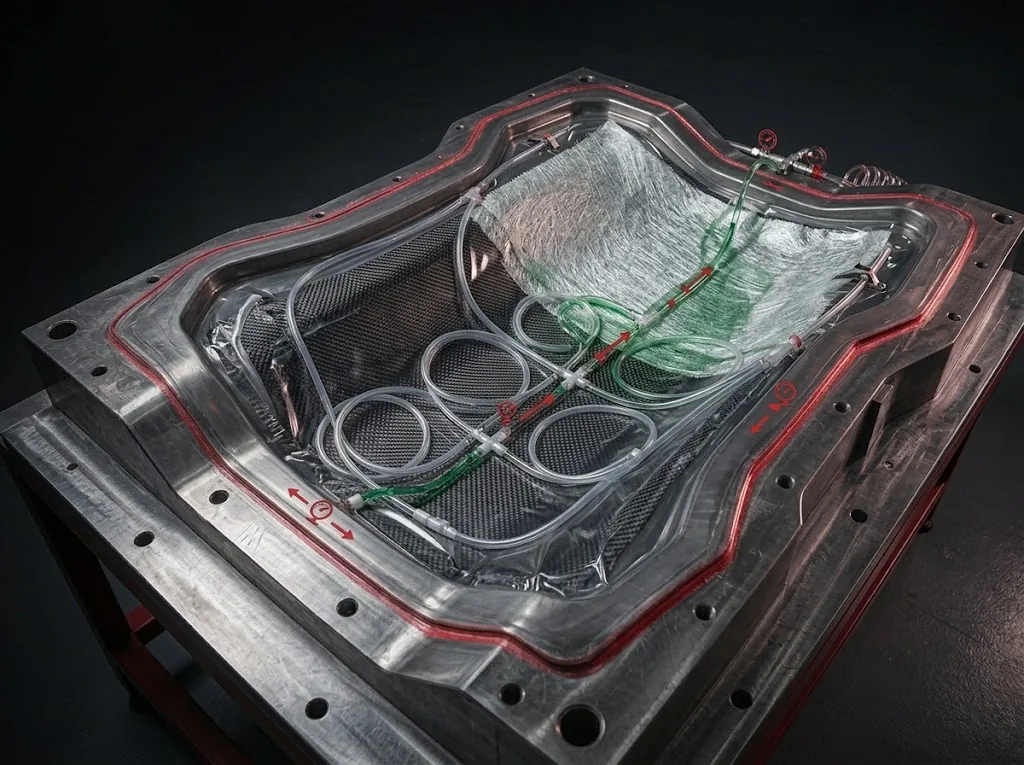
Vakuuminfusion (VARTM — Vacuum Assisted Resin Transfer Moulding) ist ein geschlossenes Formverfahren, bei dem trockene Verstärkung unter einem Vakuumsack versiegelt und das Harz durch die Differenz zwischen Atmosphärendruck und dem Vakuum im Inneren ins Laminat gezogen wird.
Das Verfahren wird seit den 1980er-Jahren weltweit angewendet, zuerst in den USA, und ist heute faktischer Standard für große Verbundbauteile — Yachtrümpfe, Rotorblätter, Zug- und Lkw-Aufbauten.
Die Grundidee
Beim offenen Handlaminieren wird das Harz mit Pinsel und Rolle eingearbeitet. Wie viel Harz hineingeht, entscheidet die Hand des Laminierers; der Überschuss bleibt im Bauteil, und Luftblasen lassen sich nie vollständig entfernen.
Bei der Vakuuminfusion wird das trockene Laminat unter Vakuum gesetzt. Der Druck im Sack fällt nahezu auf absolut null, während von außen 1 Atmosphäre drückt. Diese Differenz erzeugt rund 1 bar — etwa 10 Tonnen je Quadratmeter Verdichtung und zieht zugleich das Harz durch den Aufbau. Kein überschüssiges Harz, keine eingeschlossene Luft.
Verfahrensschritte
- Formvorbereitung: Die Form wird gereinigt, Trennmittel aufgetragen und bei Bedarf Gelcoat aufgespritzt und angeliert.
- Trockenaufbau: Alle Gelegelagen und das Kernmaterial werden nach Laminatplan trocken eingelegt. Hier herrscht kein Zeitdruck — das Harz ist noch nicht im Spiel.
- Hilfsstoffe: Abreißgewebe, Fließhilfe und spiralförmige Harzverteilerkanäle werden aufgelegt.
- Vakuumsack: Der Sack wird mit Dichtband auf der Form versiegelt; Anguss- und Vakuumanschlüsse werden gesetzt.
- Dichtheitsprüfung: Vakuum wird gezogen und die Pumpe abgesperrt. Der Druckabfall muss im Grenzwert bleiben. Wird dieser Schritt übersprungen, bleibt die Infusion auf halbem Weg stehen und das Bauteil ist Ausschuss.
- Infusion: Das Harzventil wird geöffnet; das Harz wandert durch das Laminat, die Fließfront wird beobachtet.
- Aushärtung: Sobald der Aufbau vollständig getränkt ist, wird der Anguss geschlossen und das Vakuum während der Aushärtung gehalten.
- Entsacken und Temperung: Die Hilfsstoffe werden abgezogen; bei Bedarf folgt eine Temperung im Ofen.
Vorteile
- Hoher Fasergehalt: Der Faservolumengehalt steigt von 25–35 % beim Handlaminat auf 55–70 %. Da die Faser die Last trägt, schlägt sich das unmittelbar in der Leistung nieder.
- Porenfreies Laminat: Das Harz füllt unter Vakuum jeden Hohlraum. Der Porengehalt sinkt unter 1 %, gegenüber bis zu 5 % beim Handlaminat.
- Reproduzierbarkeit: Das Ergebnis ist weitgehend unabhängig vom Können des Ausführenden.
- Gewichtsersparnis: Es wird kein überschüssiges Harz mitgeführt — gleiche Festigkeit bei geringerer Masse.
- Sehr geringe Styrolemission: Das Harz fließt in einem geschlossenen System — entscheidend für ISO 45001 und ISO 14001.
- Großbauteile: Mehrere Meter große Bauteile entstehen in einem Zug; eine einseitige Form genügt und muss nicht besonders stabil sein.
- Ideal für Sandwich: Das Vakuum presst die Deckschichten auf den Kern und erzeugt eine hervorragende Verbindung.
Herausforderungen
- Null Toleranz für Leckagen: Ein einziges Loch im Sack gefährdet das gesamte Bauteil — daher die Dichtheitsprüfung.
- Harzviskosität ist kritisch: Erforderlich ist ein niedrigviskoses Infusionsharz mit langer Gelzeit.
- Fließplanung: Wo das Harz eintritt und austritt, muss vorab konstruiert werden; schlechte Planung hinterlässt Trockenstellen.
- Hilfsstoffabfall: Sack, Fließhilfe und Abreißgewebe werden je Zyklus verworfen.
- Nur eine fertige Seite: Glatt wird nur die Formseite. Für zwei fertige Seiten braucht es RTM.
Einsatzgebiete
Die Vakuuminfusion wird für komplex geformte Bauteile, im Yachtbau, im Zug- und Lkw-Aufbau sowie bei Rotorblättern eingesetzt. Auch kleine und mittlere Werften nutzen sie zunehmend für Sandwich-Freizeitboote.
Vakuuminfusion bei Zenginler İmalat
Zenginler İmalat setzt die Vakuuminfusion bei großen und hochbeanspruchten Bauteilen ein: Rumpfbauteile für Yachten und Boote, Bahnpaneele, Fahrzeugaufbauteile und Maschinenverkleidungen. Der emissionsarme Charakter des Verfahrens deckt sich unmittelbar mit unseren Verpflichtungen nach ISO 14001 und ISO 45001. Mehr zu unserer Vakuuminfusion.