Die überwiegende Mehrheit der in Serie gebauten Boote und Yachten weltweit besteht aus GFK. Der Grund ist einfach: Verbundwerkstoff korrodiert nicht, erlaubt komplexe Rumpfformen in einem Stück und benötigt weit weniger Pflege als Holz oder Stahl.
Dieser Beitrag beschreibt den realen Ablauf des GFK-Bootsbaus von der Konstruktion bis zum Stapellauf.
1. Konstruktion und Berechnung
Alles beginnt mit dem Linienriss und der statischen Berechnung. Festgelegt werden:
- Rumpfform, Verdrängung und Stabilitätsberechnung
- Der Laminatplan: wie viele Lagen wo, welches Gelege, welche Orientierung
- Wo einschalig und wo in Sandwichbauweise gebaut wird
- Anforderungen der Klassifikationsgesellschaft (CE-Kategorie, Scantling-Regeln nach ISO 12215)
- Anordnung von Schotten, Stringern und Bodenwrangen-Gitter
Ein Boot erfährt in verschiedenen Bereichen sehr unterschiedliche Lasten. Der vordere Bodenbereich, der in die Wellen schlägt, trägt das dickste Laminat; die Freibordbereiche werden zur Gewichtsersparnis meist als Sandwich ausgeführt.
2. Urmodell
Die Form kann nicht direkt gebaut werden. Zuerst entsteht ein maßstabsgetreues Positivmodell des Bootes — das Urmodell. Es wird aus Schaum- oder MDF-Blöcken CNC-gefräst, gespachtelt, verschliffen und auf Hochglanz poliert.
Entscheidend: Jeder Fehler im Urmodell überträgt sich auf die Form und jeder Fehler in der Form auf jedes daraus gebaute Boot. Deshalb ist das Finishen des Urmodells einer der arbeitsintensivsten Schritte des gesamten Prozesses.
3. Formenbau
Auf das Urmodell kommt Trennmittel, anschließend Formen-Gelcoat (härter und abriebfester als Bauteil-Gelcoat) und ein dickes GFK-Laminat. Die Form wird mit einem Stahlrahmen abgestützt, damit sie hunderte Fertigungszyklen übersteht.
Große Rümpfe erfordern geteilte Formen — sonst ließe sich das Boot nicht entformen. Nach dem Abformen wird die Formoberfläche erneut poliert und geprüft.
4. Formvorbereitung und Gelcoat
- Die Formoberfläche wird gereinigt und poliert.
- Trennmittel (Wachs, Semi-Permanent-Trennmittel oder PVA) wird aufgetragen. Wird dieser Schritt übersprungen, sind Boot und Form verloren.
- Gelcoat wird in 0,5–0,8 mm aufgespritzt. Am Rumpf ist isophthalisch-NPG Standard.
- Der Gelcoat wird bis zum klebfreien Angelieren stehen gelassen.
5. Feinschicht und Sperrlage
Direkt auf den Gelcoat kommt von Hand und sehr sorgfältig ein Oberflächenvlies mit Matte. Ziel ist, Lufteinschlüsse zwischen Gelcoat und Laminat zu vermeiden und ein Durchzeichnen der Gewebestruktur zu verhindern.
In der Qualitätsfertigung wird dieser Bereich mit Vinylesterharz laminiert — als zweite Sperre gegen Wassereintritt. Dieses Detail entscheidet mehr als jedes andere darüber, ob das Boot zwanzig Jahre später Osmose entwickelt.
6. Rumpflaminat
Hier entsteht die Hauptstruktur, auf einem von zwei Wegen:
Handlaminieren
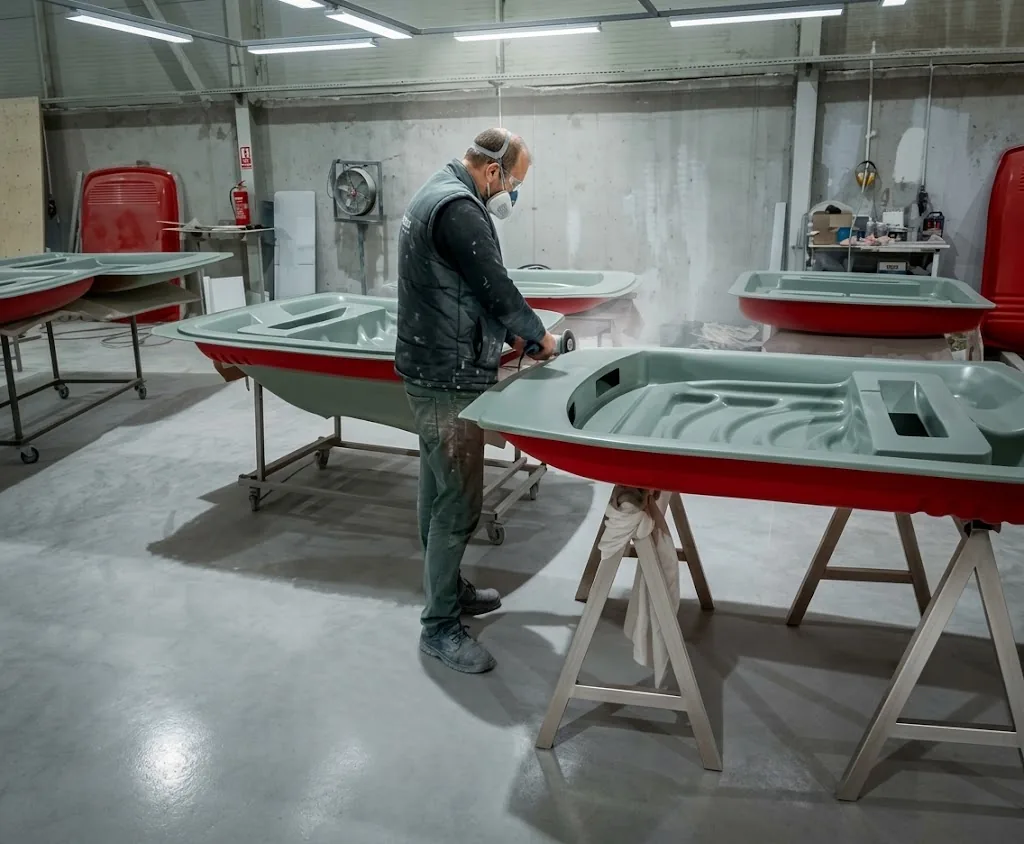
Gelegelagen werden eingelegt und das Harz mit Rolle und Pinsel eingearbeitet; Luftblasen werden mit einer Riffelrolle ausgetrieben. Flexibel und investitionsarm, doch der Fasergehalt bleibt bei 25–35 %, überschüssiges Harz bringt Gewicht, und das Ergebnis hängt vom Können des Laminierers ab.
Vakuuminfusion (VARTM)
Alle Lagen und der Kern werden trocken eingelegt, unter einem Vakuumsack versiegelt, die Luft abgesaugt und das Harz durch das Vakuum ins Laminat gezogen. Das Ergebnis: 55–70 % Fasergehalt, porenfreies Laminat, reproduzierbare Qualität und deutlich geringere Styrolemission. Heute der Standard im ernsthaften Yachtbau — Details in unserem Artikel zur Vakuuminfusion.
7. Tragende Innenstruktur
Der Rumpf allein ist eine Schale; die Steifigkeit kommt von der inneren Struktur:
- Längsstringer — versteifen den Rumpf längs und verteilen Slamming-Lasten.
- Querschotte — trennen Abteilungen und sorgen für Torsionssteifigkeit.
- Motorfundament — leitet den Schub in den Rumpf; einer der höchstbelasteten Bereiche.
- Bodengitter — ein einteiliges Strukturgitter, das separat laminiert und in den Rumpf eingeklebt wird; verbessert die Reproduzierbarkeit in der Serie.
Diese Elemente werden mit Konstruktionsklebstoff eingesetzt und mit Laminatbändern überlaminiert.
8. Deck und Aufbau
Das Deck entsteht in eigener Form, meist als Sandwich, da die Biegesteifigkeit auf einer begehbaren Fläche entscheidend ist. Das Antirutschmuster wird direkt in die Form eingearbeitet.
9. Rumpf-Deck-Verbindung
Hier sind Boote am häufigsten undicht. Fachgerecht ist ein dreifacher Aufbau: mechanische Verbindung (Nieten oder Schrauben), Konstruktionsklebstoff (meist Methacrylat- oder Epoxidspachtel) und ein überlaminiertes Band. Verbindungen, die allein auf Silikon und Schrauben setzen, beginnen binnen weniger Saisons zu lecken.
10. Ausbau und Übergabe
Motor, Welle oder Z-Antrieb, Ruderanlage, Elektrik, Rohrleitungen, Innenausbau und Polsterung werden eingebaut. Es folgen Stabilitätsprüfung, Wasserprobe und Probefahrt; die CE-Zertifizierung wird abgeschlossen.
Verfahrenswahl
| Bootstyp | Geeignetes Verfahren | Begründung |
|---|---|---|
| Einzelbau / Custom | Handlaminieren | Geringe Werkzeugkosten, hohe Flexibilität |
| Serien-Tagesboot | Handlaminat oder Infusion | Mit steigender Stückzahl gewinnt die Infusion |
| Motoryacht / Segelyacht | Vakuuminfusion | Gewicht und Qualität sind entscheidend |
| Regattaboot | Prepreg / Infusion (Carbon) | Höchste spezifische Festigkeit |
| Luken, Formteile, Kleinteile | RTM | Zwei fertige Seiten, kurzer Takt |
Die Türkei im Boots- und Yachtbau
Die Türkei ist hier kein Nebendarsteller. Nach Angaben des Verbands der Schiffs-, Yacht- und Dienstleistungsexporteure erreichte die Branche 2025 mit 2,243 Milliarden US-Dollar den höchsten Exportwert ihrer Geschichte — ein Zuwachs von 17,4 %, der sie beim Exportwachstum hinter Verteidigung und Luftfahrt auf Platz zwei brachte. Im Megayachtbau hat die Türkei die Niederlande überholt und liegt weltweit auf Rang zwei hinter Italien.
Hinter diesem Wachstum steht eine breite Zulieferkette für Verbundbauteile — von der Rumpffertigung bis zu Innenraumkomponenten.
Der Beitrag von Zenginler İmalat
Zenginler İmalat bringt seine seit 1977 ununterbrochene Erfahrung in Polyester- und Verbundfertigung in den Yacht- und Bootsbau ein. Rumpfbauteile, Deckbeschlagteile, Formteile, Luken und Innenverkleidungen entstehen per Handlaminat, Vakuuminfusion und RTM. Die gesamte Fertigung läuft unter den Managementsystemen ISO 9001, ISO 14001 und ISO 45001.